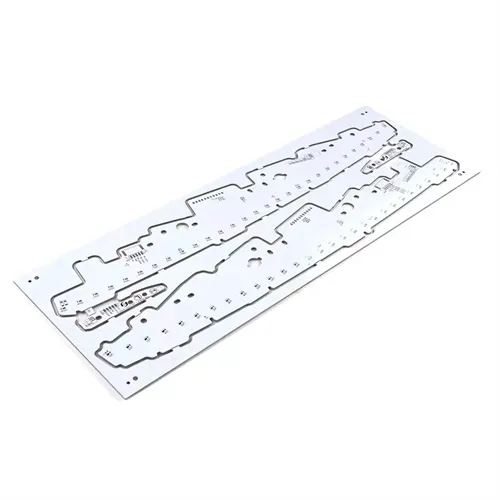
A Macchina da taglio per PCBè l'apparecchiatura che trasforma un pannello popolato in singole schede senza rompere i giunti di saldatura, strappare il rame o rallentare la linea SMT. Nella maggior parte delle fabbriche, la fase di separazione sembra semplice da lontano: una lama passa attraverso una linea di incisione o una fresatrice segue un contorno. Da vicino, ogni parametro (affilatura della lama, allineamento del binario di guida, velocità di avanzamento, supporto del pannello e estrazione della polvere) decide se il pannello finito supera l'ispezione o viene rilavorato. Questa guida spiega come scegliere il metodo di taglio corretto, come mantenere prevedibile il tagliente e come diagnosticare i problemi che compaiono quando la separazione della tavola va fuori controllo.
Astratto
La separazione del tabellone è un cancello di qualità, non una formalità di finitura. La scelta tra incisione con taglio a V, taglio con lama e fresatura modifica il profilo di sollecitazione, la qualità dei bordi e il ritmo di manutenzione dell'intera linea. Questo articolo collega la selezione del metodo di taglio con la gestione dell'usura della lama, la progettazione dell'attrezzatura, il controllo della polvere e la risoluzione dei problemi quotidiani. È stato scritto per ingegneri di processo, supervisori SMT e acquirenti di apparecchiature che necessitano di una separazione prevedibile piuttosto che di una macchina che si limita a tagliare.
Sommario
- Perché la separazione del cartone determina la qualità del cartone finale
- Metodi di taglio: taglio a V, lama per sega e fresatrice a confronto
- Lista di controllo per la selezione prima di acquistare una macchina da taglio
- Finestre di usura della lama, qualità del bordo e manutenzione
- Progettazione di dispositivi, estrazione delle polveri e controllo delle sollecitazioni
- Risoluzione dei problemi comuni di taglio
- Domande frequenti
Perché la separazione del cartone determina la qualità del cartone finale
Il depaneling si trova tra l'assemblaggio e il test finale. Una scheda che è sopravvissuta alla rifusione può comunque guastarsi perché la separazione ha introdotto una fessura sottile vicino a un tampone, ha delaminato un angolo o ha lasciato bave conduttive lungo una linea di incisione. L'evento meccanico è breve, ma le conseguenze sono permanenti.
Un processo di taglio ben controllato protegge tre cose contemporaneamente. Innanzitutto, protegge i giunti dei componenti dalle sollecitazioni di flessione. In secondo luogo, protegge l'interfaccia laminata e quella in rame dallo strappo. In terzo luogo, protegge la produttività evitando ispezioni a valle, ritocchi e scarti. Quando uno qualsiasi di questi tre comincia a scivolare, la causa principale è solitamente da ricercare nel metodo di taglio, nelle condizioni dell'utensile o nell'attrezzatura, non nell'operatore.
Molti team lo scoprono solo dopo che il reclamo di un cliente è riconducibile a un bordo ruvido della tavola. La correzione è raramente un singolo aggiustamento. È un sistema: la macchina giusta per il disegno del pannello, una riga di sostituzione della lama legata all'usura misurata e un'attrezzatura che sostiene il pannello in prossimità della linea di taglio.
Da dove viene effettivamente il rischio di separazione
Il rischio entra nell'interfaccia tra strumento e materiale. Un bordo smussato spinge il materiale invece di tagliarlo. Un pannello non supportato si flette sotto carico. Una guida di guida disallineata sposta la scanalatura lontano dal percorso previsto. La polvere lasciata su un sensore o su una guida trasforma un movimento preciso in uno spostamento. Ognuno di questi è visibile prima che appaiano gli scarti, a condizione che il processo venga ispezionato con le giuste misurazioni.
Metodi di taglio: taglio a V, lama per sega e fresatrice a confronto
Nessun singolo metodo domina ogni tabellone. La decisione pratica si riduce alla geometria del contorno, allo spessore della scheda, alla distanza dei componenti e al livello accettabile di stress meccanico.
| Metodo di taglio | Punteggio con taglio a V | Taglio della lama della sega | Taglio del router |
| Precisione tipica | Circa ±0,1 mm | Stabile per tagli dritti | Circa ±0,05 mm |
| Miglior profilo del consiglio | Lunghe linee rette, rigide FR-4 | Pannelli spessi o di grandi dimensioni | Contorni curvi o irregolari |
| Sollecitazione meccanica | Da medio a alto | Medio | Da basso a medio |
| Condizione del bordo | Dipende dalla profondità dell'incisione e dall'usura della lama | Rischio di bava in caso di deviazione dei parametri | Fluido quando la punta e l'avanzamento sono abbinati |
| Limitazione tipica | Solo tagli dritti; i componenti devono rimanere lontani dalla partitura | Non ideale per forme curve | La polvere e l'usura delle punte richiedono gestione |
L'incisione con taglio a V fa scorrere una coppia di lame angolate lungo scanalature prelavorate e lascia uno spessore residuo controllato. È veloce e meccanicamente semplice, il che lo rende comune nei prodotti di illuminazione e di elettronica di consumo ad alto volume. La limitazione è geometrica: il metodo richiede linee rette e spazio sufficiente attorno alla linea di incisione. Le schede con connettori montati sui bordi o con un posizionamento denso vicino alla linea di interruzione non sono buoni candidati.
Il taglio con lama per sega utilizza una lama circolare per separare i pannelli lungo percorsi rettilinei. Gestisce laminati più spessi e pannelli più grandi a un rendimento elevato, ma introduce anche uno stress meccanico maggiore rispetto alla fresatura e non è adatto ai contorni curvi. Quando la velocità di avanzamento, l'altezza della lama e il supporto del pannello non sono mantenuti in equilibrio, si formano rapidamente delle bave.
Il taglio della fresatrice segue un percorso programmato con un mandrino ad alta velocità, che consente forme a L, a U, archi e contorni misti sullo stesso pannello. È l'opzione più flessibile per assemblaggi complessi e lo stress da taglio inferiore protegge i componenti a passo fine e i giunti fragili. I compromessi sono la generazione di polvere e l'usura della punta, entrambi gestibili con l'estrazione e un programma di sostituzione.
Abbinare il metodo al prodotto
- Scegliere la rigatura con taglio a V quando il pannello utilizza linee di rottura lunghe e diritte, FR-4 rigido e un ampio spazio libero per i componenti.
- Scegli il taglio con lama sega quando la priorità è la separazione diritta ad alta velocità di tavole spesse o grandi.
- Scegli il taglio con fresatrice quando il contorno è curvo, la densità dei componenti è elevata o la scheda è sottile e sensibile allo stress.
- Mantenere disponibile un metodo secondario per la produzione mista; una linea raramente esegue solo un tipo di scheda.
Lista di controllo per la selezione prima di acquistare una macchina da taglio
Le decisioni di acquisto spesso falliscono perché la conversazione sulle specifiche inizia con la velocità e termina con il prezzo. Il punto di partenza più utile è il pannello stesso: la sua gamma di spessori, la complessità del contorno, l'altezza dei componenti vicino alla linea di taglio e la disposizione del pannello che si ripeterà per mesi.
Domande tecniche che modificano le specifiche della macchina
- Qual è la gamma completa di spessori delle schede, compresi rame e maschera di saldatura, e la linea potrà mai gestire schede superiori a 2 mm?
- Le linee di separazione sono diritte o il prodotto richiede curve, fessure e ritagli interni?
- Quanto sono vicini i componenti e i giunti di saldatura più vicini al percorso di taglio previsto?
- Quali dimensioni del pannello e schema di array saranno gestiti dalla macchina agli estremi massimo e minimo?
- Il processo richiede l'estrazione della polvere, l'aria ionizzata o una camera di taglio chiusa?
- La macchina funzionerà in modo autonomo o in linea con le apparecchiature SMT esistenti e quale spazio è disponibile?
Un secondo livello di valutazione riguarda l'interfaccia operatore e l'accesso per la manutenzione. Un binario di guida regolabile che può essere impostato senza attrezzi riduce i tempi di cambio formato. Una sostituzione della lama o della punta che non richiede la rimozione di metà della protezione incoraggia la sostituzione tempestiva invece di "farla funzionare un po' più a lungo". L'accesso visibile alla zona di taglio facilita la verifica del corretto posizionamento del pannello prima dell'inizio del ciclo.
Per gli acquirenti che confrontano i fornitori, è utile richiedere la routine di manutenzione come documento scritto, non solo come manuale. La routine rivela come il produttore si aspetta che la macchina venga mantenuta in condizioni ed è un indicatore attendibile della qualità del supporto a lungo termine. Lavorare con un produttore comeHoshineo Lcd-Techpuò abbreviare la fase di specifica quando il tipo di pannello e il volume di produzione sono già noti.
Finestre di usura della lama, qualità del bordo e manutenzione
L'usura della lama non è un singolo evento. Si tratta di un cambiamento graduale nella geometria di taglio e il primo segnale è spesso una deriva della qualità piuttosto che un arresto della macchina. Una lama con taglio a V usurata può ancora ruotare e produrre una scanalatura, ma la profondità, l'angolo e la forza di separazione della scanalatura non corrispondono più alla finestra di processo approvata.
Le conseguenze si manifestano come bave lungo il bordo della scanalatura, separazione irregolare tra i pannelli, maggiore forza necessaria per rompere il pannello, strappo del rame vicino alla rigatura o spostamento della posizione della scanalatura. La parte difficile è che questi sintomi possono anche derivare da un cattivo allineamento della lama, un supporto insufficiente del pannello, uno spessore residuo non corretto, un movimento dell'attrezzatura o impostazioni della macchina. Sostituire la lama dopo ogni difetto può aumentare i costi senza risolverne la causa effettiva.
Come leggere correttamente i segnali di usura
| Sintomo | Causa legata alla lama da verificare | Altri fattori da verificare |
| Aumento delle bave lungo la scanalatura | Il tagliente diventa meno affilato | Allineamento lama, supporto tavola, lotto materiale |
| Superficie ruvida della scanalatura | Usura della lama o accumulo di resina | Velocità di taglio, rimozione detriti |
| Maggiore forza di separazione | Profondità della scanalatura ridotta o bordo smussato | Spessore residuo, design della tavola |
| Separazione non uniforme tra i pannelli | Parallelismo della lama o usura irregolare | Condizioni dell'apparecchio, planarità del pannello |
| Strappo del rame in prossimità della scanalatura | Bordo danneggiato o posizione errata della scanalatura | Distribuzione del rame, profondità del punteggio |
| Deviazione della posizione della scanalatura | Problema di movimento o montaggio della lama | Calibrazione della macchina |
L’approccio disciplinato è la diagnosi comparativa. Utilizza lo stesso materiale PCB, la stessa impostazione della macchina, la stessa posizione del pannello e lo stesso metodo di misurazione con una nuova lama e con la lama attuale. Solo allora il team potrà determinare se la pala è la causa principale o se il difetto è causato dall'attrezzatura o dall'allineamento.
Costruire una regola sostitutiva invece di un’abitudine sostitutiva
Non esiste un numero universale di durata della lama adatto a ogni fabbrica. L'intervallo corretto dipende dal materiale del pannello, dallo spessore, dai requisiti della scanalatura, dalle condizioni della lama e dall'ambiente di produzione. Ciò che una fabbrica può standardizzare è la regola decisionale: definire il limite di qualità misurabile, monitorare le condizioni di taglio rispetto a tale limite e sostituire la lama quando la tendenza si avvicina a tale limite. Ciò trasforma la sostituzione delle lame in un'azione di manutenzione pianificata piuttosto che in una reazione allo scarto.
La stessa logica si applica ai bit del router. L'usura della punta influisce sulla levigatezza del tagliente quando la manutenzione è discontinua e la durata del mandrino varia in base alla durezza del materiale e ai percorsi di fresatura. Un intervallo di sostituzione basato sui metri di taglio effettivi o sul conteggio delle tavole è più affidabile di un intervallo di calendario.
Progettazione di dispositivi, estrazione delle polveri e controllo delle sollecitazioni
L'utensile da taglio funziona bene solo quando il pannello viene tenuto correttamente. Un supporto insufficiente vicino alla linea di taglio consente alla scheda di flettersi, il che modifica la profondità di taglio effettiva e trasferisce lo stress ai giunti di saldatura. Un dispositivo sporco o usurato può creare una profondità di scanalatura irregolare anche con una lama nuova.
Il controllo della polvere è importante per lo stesso motivo. Le particelle di fibra di vetro e resina che si accumulano sulle guide, sui sensori e sulla zona di taglio interferiscono con la precisione del movimento e contaminano la superficie della scheda. Nei pannelli ad alta densità, la polvere sottile può colmare le caratteristiche e causare difetti intermittenti difficili da rintracciare. Una camera di taglio chiusa con flusso d'aria diretto e un sistema di estrazione adeguatamente dimensionato mantengono stabili le condizioni di taglio per lunghi periodi.
- Sostenere il pannello il più vicino possibile alla linea di taglio quanto consentito dalla disposizione del componente.
- Mantenere puliti i binari di guida e i sensori di corsa; la polvere su un sensore può causare una deriva della posizione o falsi arresti in caso di collisione.
- Verificare l'altezza, l'angolo e la pressione della lama al momento del cambio, non solo all'installazione.
- Utilizzare un'aspirazione adatta all'effettivo carico di polvere e controllare il flusso d'aria, non solo l'indicatore del vuoto.
- Ispezionare i dispositivi per planarità e usura durante la stessa routine che controlla la lama.
Il controllo dello stress è il risultato cumulativo di questi dettagli. Uno strumento affilato, un pannello supportato e una zona di taglio pulita producono un bordo più pulito con una forza di separazione inferiore. Quando gli operatori segnalano che una tavola “ha bisogno di più forza per rompersi”, si tratta di un feedback del processo, non di una variazione normale.
Risoluzione dei problemi comuni di taglio
La maggior parte dei guasti quotidiani rientra in un numero limitato di categorie: interblocchi di alimentazione e di sicurezza, precisione della posizione, contaminazione dei sensori e accoppiamento meccanico. Una sequenza di controllo strutturata impedisce la sostituzione casuale delle parti.
La macchina non si avvia o l'indicatore rimane spento
Controllare prima il fusibile, quindi verificare che l'arresto di emergenza sia stato rilasciato. Sulle macchine dotate di porte di sicurezza, verificare che l'interblocco sia inserito. Questi tre controlli risolvono gran parte dei rapporti di "mancanza di alimentazione" prima che venga chiamato un tecnico.
La posizione di spostamento o di taglio non è precisa
Un guasto del contatore della corsa o l'accumulo di polvere sul contatore possono causare un posizionamento impreciso. Pulisci prima il bancone e l'area circostante la guida; sostituire il contatore solo se la pulizia non ripristina la ripetibilità. Lo stesso schema si applica ai sensori di spostamento sinistro e destro: la polvere sulla superficie di rilevamento può provocare false fermate o collisioni e la pulizia spesso ripristina il normale funzionamento.
Il motore gira ma la lama non gira
Sulle macchine a cinghia o con giunto, una vite superiore allentata sul giunto può scollegare il motore dall'albero della lama. Con la macchina spenta e la protezione rimossa secondo la procedura di blocco, ispezionare il giunto e serrare la vite alla coppia specificata.
La qualità dei bordi peggiora improvvisamente
Non sostituire immediatamente la lama. Confronta una nuova lama e la lama attuale con materiale, impostazione, posizione del pannello e metodo di misurazione identici. Se la nuova lama produce lo stesso difetto, ispezionare l'attrezzatura, il supporto del pannello e l'allineamento. Se la nuova lama corregge il difetto, la lama è il contributore e la regola di sostituzione dovrebbe essere rivista.
Domande frequenti
Qual è la differenza tra il taglio a V e la separazione della fresa?
Con quale frequenza è necessario sostituire la lama di taglio?
Perché la lama smette di ruotare mentre il motore è ancora in funzione?
Una macchina da taglio PCB può gestire sia schede spesse che sottili?
Cosa causa la deriva della posizione durante i tagli ripetuti?
L’aspirazione della polvere influisce davvero sulla qualità del taglio?
Pronto ad abbinare il metodo di taglio al design effettivo della tua tavola e al volume di produzione?
Contattacicon il disegno del pannello, la gamma di spessori e i requisiti di contorno, e il team può aiutare a definire la corretta impostazione di separazione prima del primo taglio.